This document describes a reading machine它把一份图纸读成一张表,再把这张表变成一份能签字的报告。
本文说明 MagicBubble 的识别范围、识别依据、复核方式与交付格式。不涉及定价与商务条款。
检验工程师的日常是:拿到客户图纸,找出全部尺寸与形位公差标注,逐条把标称值、上下偏差抄进表里,再按客户规定格式整理成 FA 首件检验报告。一份图纸几百个尺寸,这件事以小时计。
MagicBubble 把抄录这一段自动化。软件读图并落行,人只做复核与裁决。目标是把一份图纸的标注工作从小时级降到分钟级,并且导出的报告能被客户直接接受,不需要回炉。
Two physical facts, three ways to read原生矢量件与扫描件是两种物理事实。用同一条链去读,必有一边读错。
同一张图纸可能来自 CAD 直出,也可能是扫描件或转曲件。MagicBubble 先判定图纸的物理性质,再决定用哪条链去读,最后用证据门控裁决不确定的部分。界面上永远能看见当前走的是哪条通道。
| 通道 | 识别依据 | 适用图纸 | 读数来源 | 状态 |
|---|---|---|---|---|
| Vector parsing矢量解析 | 尺寸线、箭头、引线在原生 CAD PDF 中是真实几何图元,直接解析可得到精确坐标 | CAD 直出的原生矢量件 | 几何图元 | 主通道 |
| Scan OCR扫描 OCR | 无文字层时先检测标注区域,再逐区域识别,带专用读法处理极限尺寸、堆叠公差与工程符号 | 扫描件、转曲件 | 栅格区域 | 按需启用 |
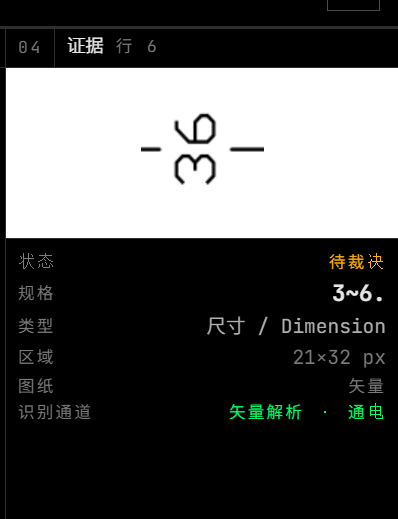
| Evidence gate证据门控裁决 | 两链读数矛盾时不比分数高低,回到图面找证据:引线锚点、符号位、上下文形态 | 两通道结论不一致时 | 图面证据 | 进待裁决 |
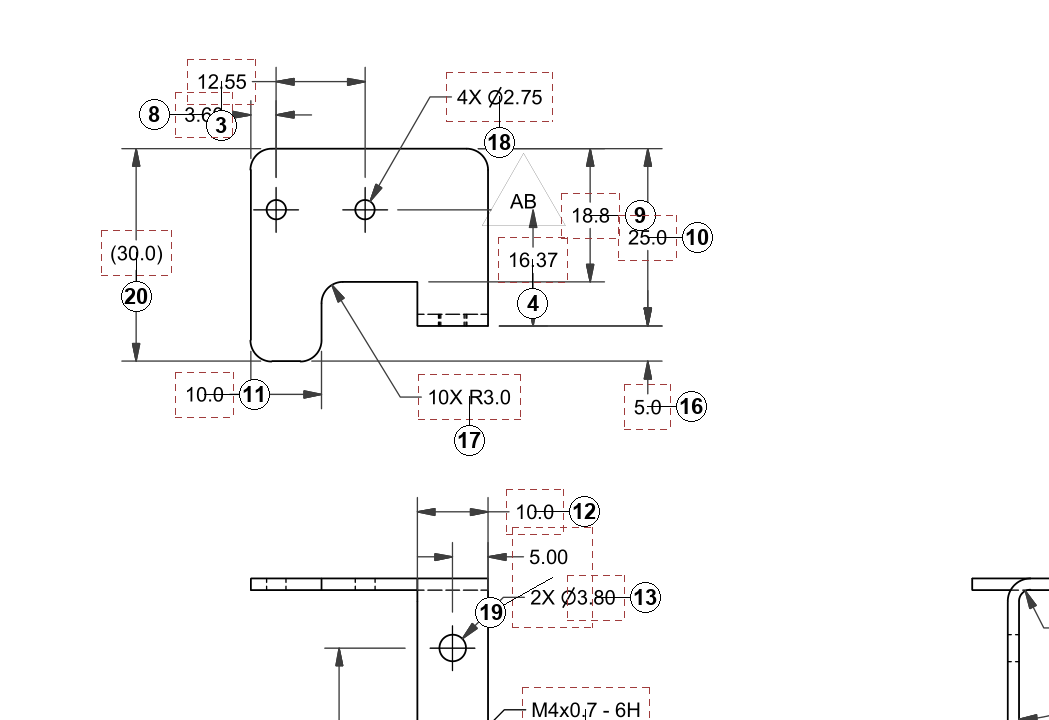
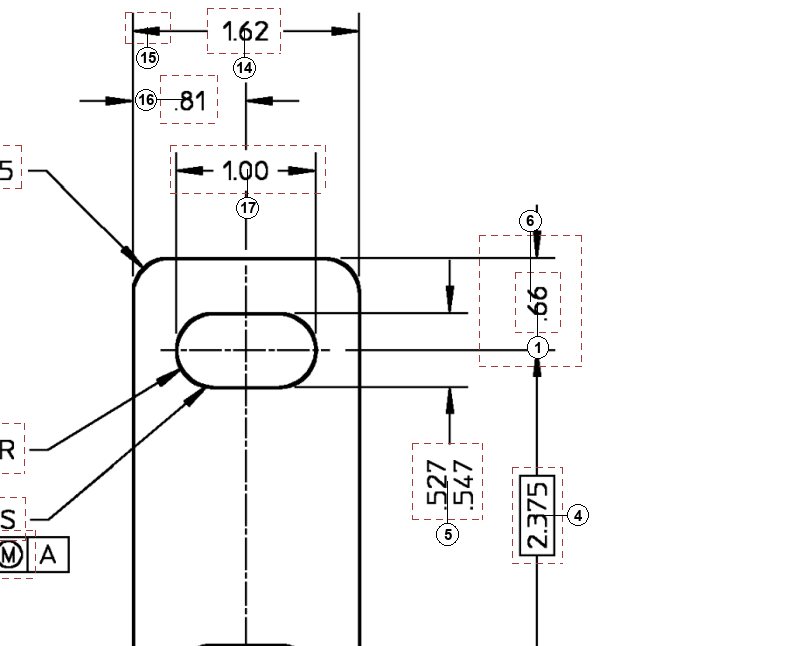
Every reading points back to the sheet人看到的不只是数字,而是机器在图上的哪一处读到了这个数字。
通用 OCR 给出文本,不给几何归属。检验工程师要签字的是一份报告,所以每一条读数都必须能指回图面。这是本产品与通用 OCR 工具的分界。
一条读数在 MagicBubble 里携带三样东西:数值本身、它在图面上的区域坐标、以及它是哪条通道读出来的。三样并排显示,复核时读数与图面对照着看,不需要在两张界面之间来回切换。
Four steps, one line识别、复核、裁决、导出在同一条动线上完成,不需要换工具。
每一步的产出都直接是下一步的输入。下面是这条动线的四个环节与各自的产出物。
-
4.1识别
一键识别
整张图纸跑一遍,尺寸与形位公差全部落行进表。过程中可见当前通道与进度。扫描件同样一条动线,只是通道不同。
产出尺寸表全部行 + 识别通道判定 -
4.2复核
逐条对照
点表里任意一行,图纸场定位到对应位置并高亮,旁边给出该处的区域裁片。读数与图面对照着看。
产出已确认行 / 待改行 -
4.3裁决
裁决与修正
置信分低于阈值的行自动进待裁决。改错的字段就改;判为已裁决或退回待裁决都由人决定,软件不替人下结论。
产出裁决状态落定 -
4.4导出
导出报告
按客户模板导出 FA 首件检验报告,中英双语并排。表里的每一行直接映射到报告列,不需要二次录入。
产出FA 报告 Excel + 图纸 PDF
Capabilities in force下面每一项都在现有版本里可用。按工作面分组,不按卖点分组。
功能清单按检验岗位的实际工作面组织:读图、复核、图纸与工程、交付与运行。
| 工作面 | 包含功能 |
|---|---|
| Reading读图与识别 | 一键识别 · 手动框选读数 · 形位公差框选截图确认 · 识别通道自动判定 · 页面旋转 ±90° · 适应窗口 |
| Adjudication复核与裁决 | 低置信自动进复核 · 判为已裁决 / 退回待裁决 · 气泡外观设置 · 引线锚点与避让 · 识字修正样本查看器 · 公差规则按小数位数 |
| Drawing图纸与工程 | 图纸列表与批量识别 · 版本对比 · 工程参数估算 · 材料密度与物理计算书 · 厚度一致性检查 |
| Delivery交付与运行 | FA 报告导出(双模板)· PDF 导出与预览 · 中英切换 · 完全离线运行 · 使用说明与意见反馈 |
The table is the deliverable识别结果落在表里,表就是交付物本身。
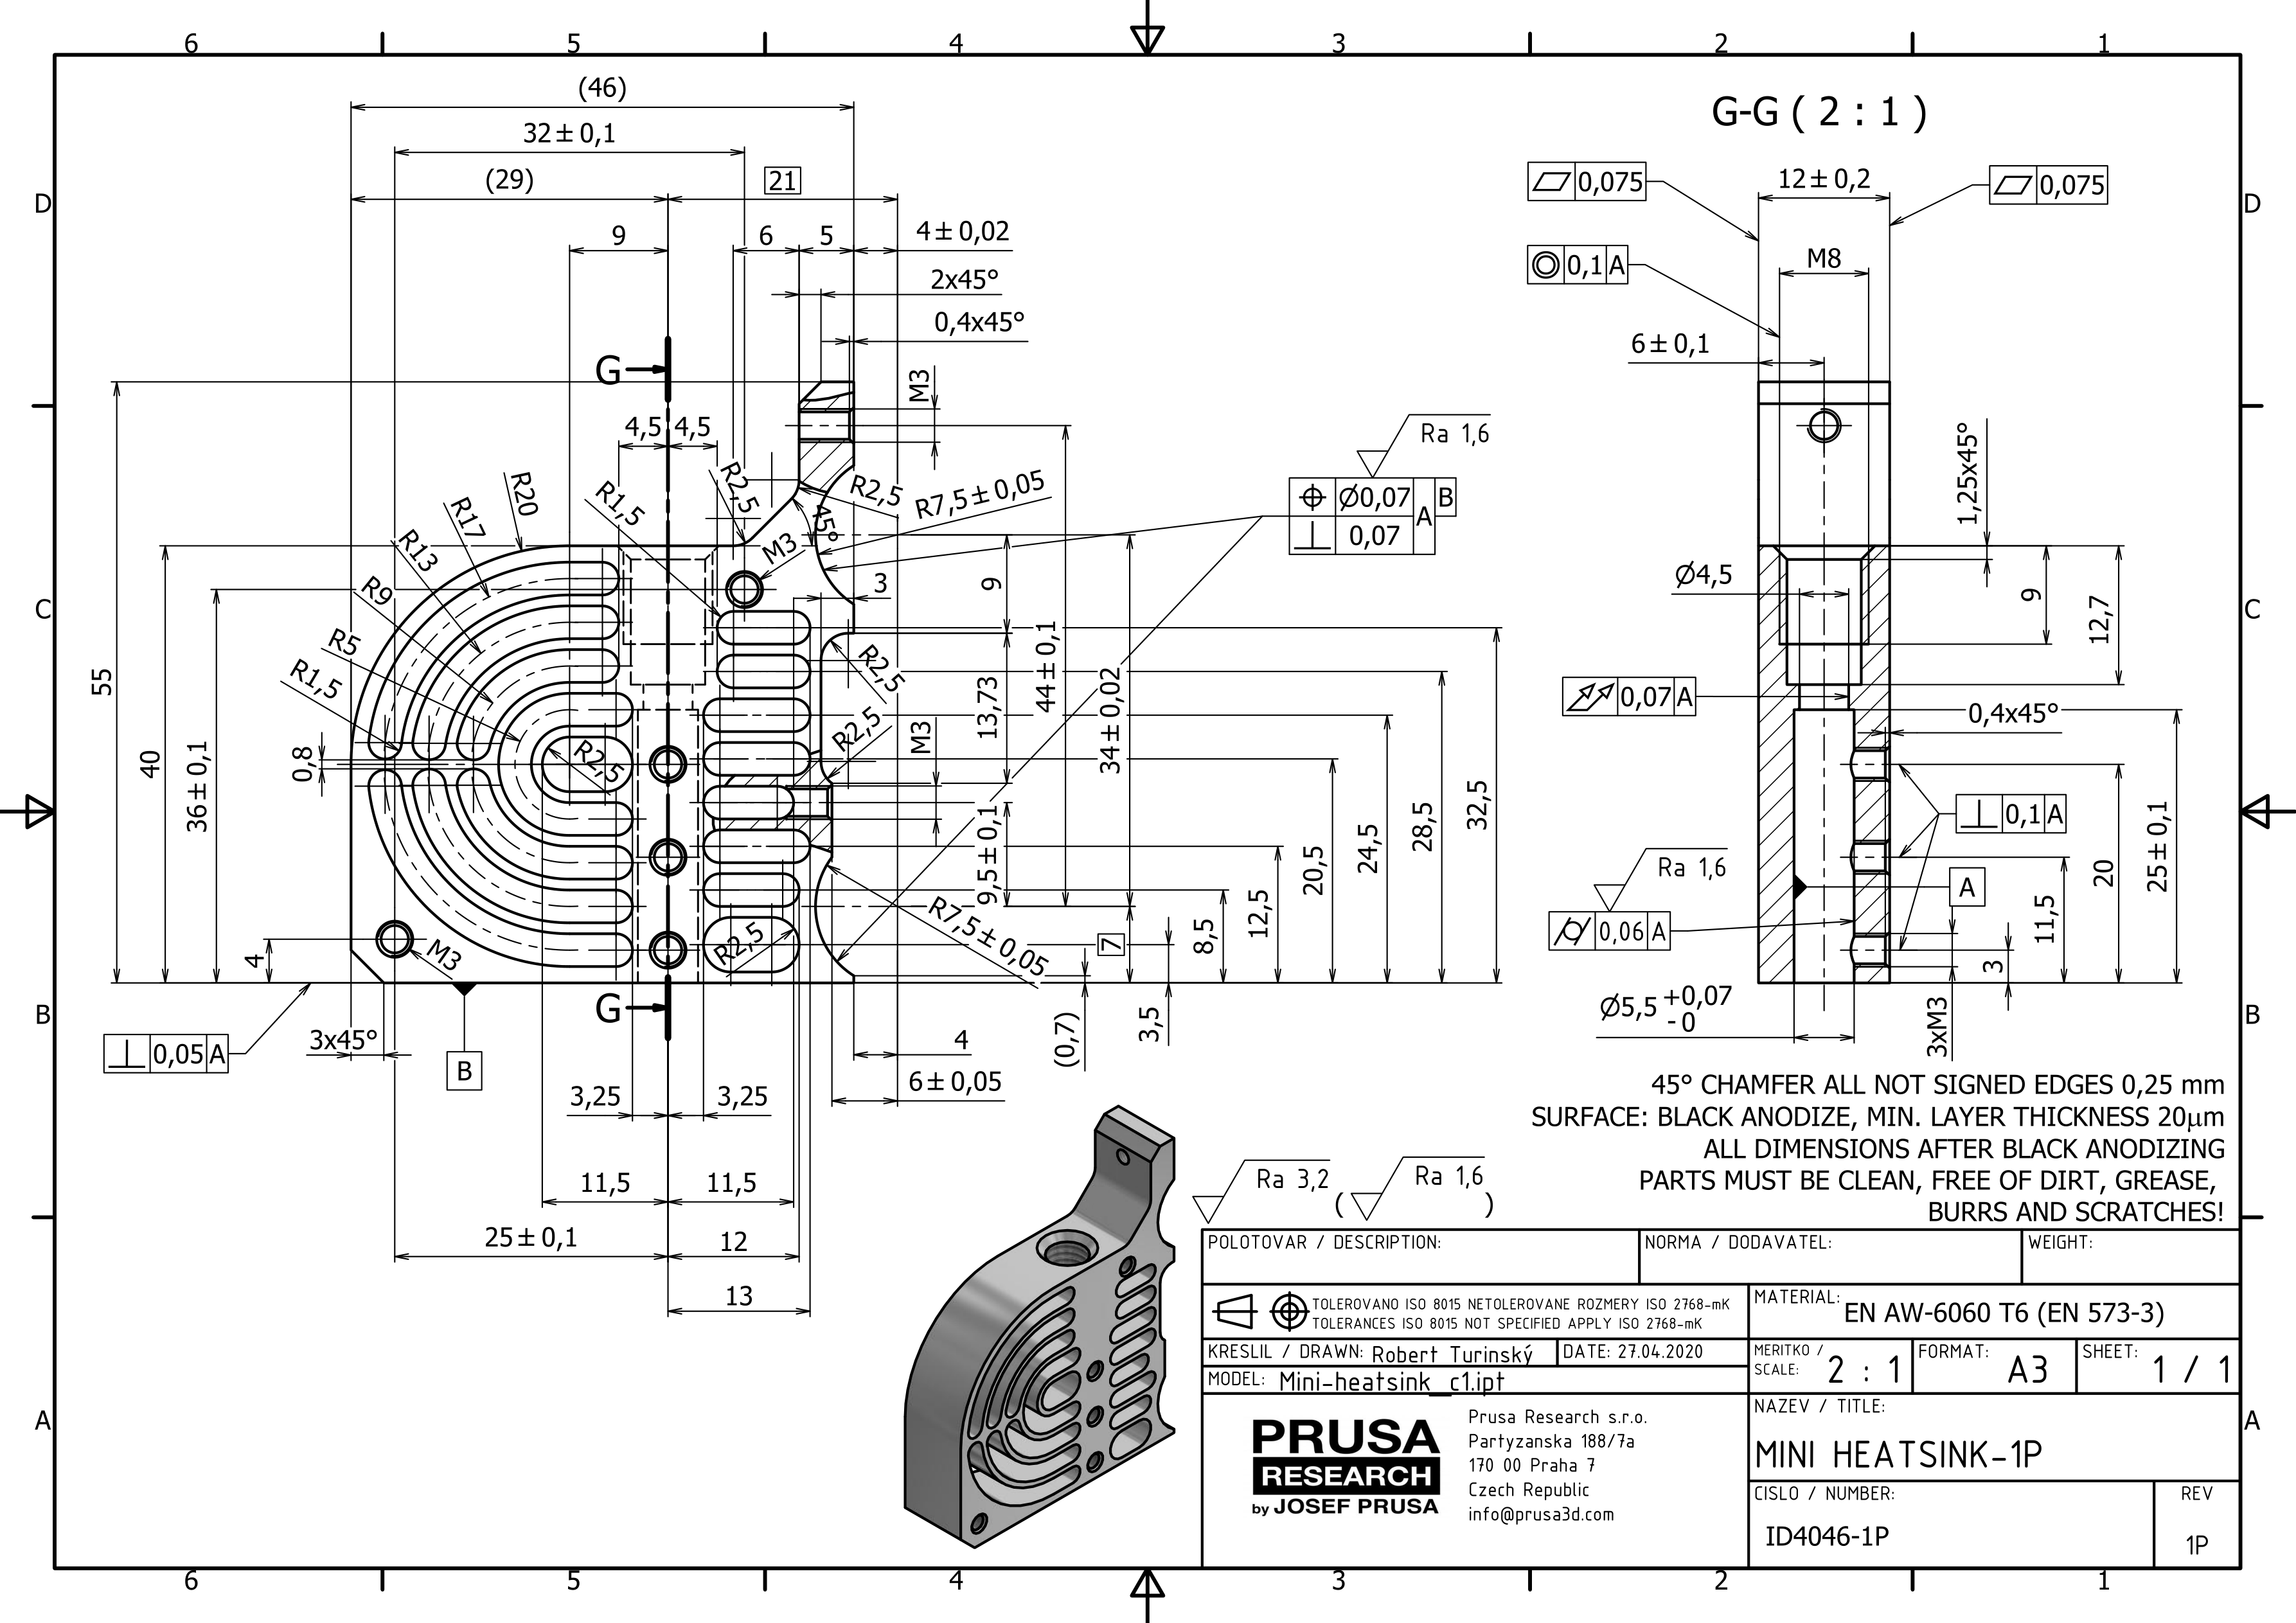
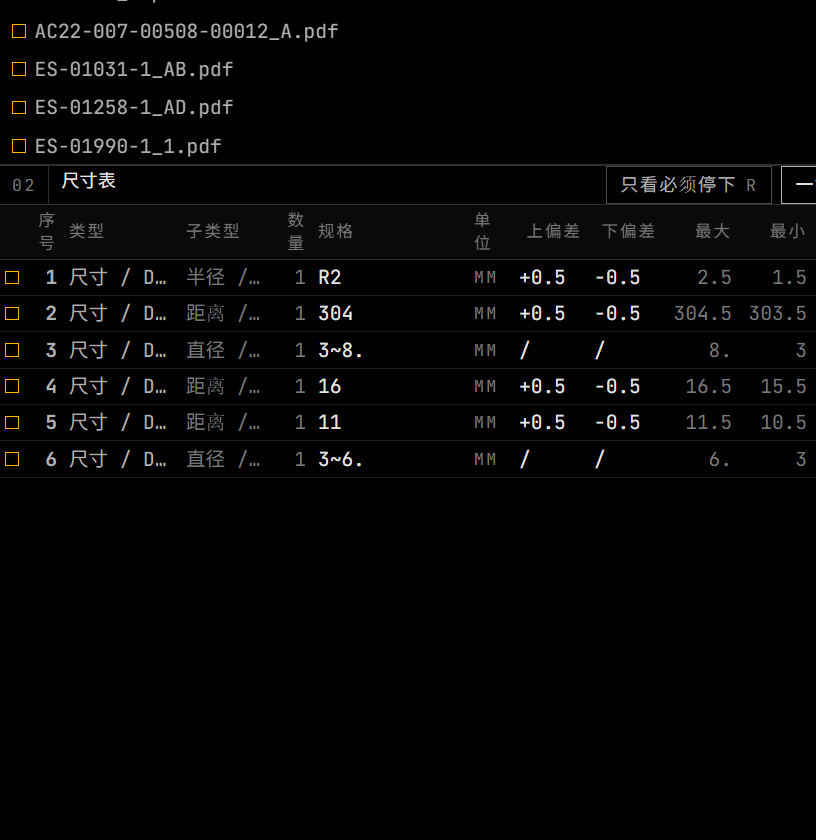
尺寸表按客户格式组织,导出时直接映射到 FA 报告模板。表 3 为本页图 1 所示零件图的真实读数片段。
| # | 类型 | 规格 | 上偏差 | 下偏差 | 最大 | 最小 | 状态 |
|---|---|---|---|---|---|---|---|
| 1 | 直径 | Ø60 | +0 | -0.05 | 60.0 | 59.95 | 已裁决 |
| 2 | 距离 | 678 | +0.5 | -0.5 | 678.5 | 677.5 | |
| 3 | 距离 | 3X | +0.5 | -0.5 | - | - | 待裁决 |
| 4 | 距离 | 200 | +0.5 | -0.5 | 200.5 | 199.5 | |
| 5 | 距离 | 69.5 | +0.1 | -0.1 | 69.6 | 69.4 | |
| 6 | 距离 | 0.30 A | +0.01 | -0.01 | 0.31 | 0.29 | |
| 7 | 直径 | Ø1.0 A | +0.1 | -0.1 | 1.1 | 0.9 | |
| 8 | 距离 | 3.5 | +0.1 | -0.1 | 3.6 | 3.4 | |
| 9 | 角度 | 13° | +2° | -2° | 15° | 11° | |
| 10 | 距离 | 6.3 | +0.1 | -0.1 | 6.4 | 6.2 | |
| 11 | 距离 | 8.5 | +0.1 | -0.1 | 8.6 | 8.4 | |
| 12 | 距离 | 180 | +0.5 | -0.5 | 180.5 | 179.5 | |
| 13 | 角度 | 21° | +2° | -2° | 23° | 19° | |
| 14 | 距离 | 0.30 A B C | +0.01 | -0.01 | 0.31 | 0.29 |
除 FA 报告外,另含工程参数估算:按轮廓计算周长、体积与重量,可指定材料密度并输出物理计算书,供报价与工艺参考。厚度一致性检查按图纸注释核对壁厚,给出符合与不符合的逐项判定。
Not applicable边界写清楚,比功能列表更能说明这是什么产品。
下面三项不在本产品的范围内。这不是排期问题,是产品定义的一部分。
云端识别服务
图纸是客户资产。MagicBubble 完全离线运行,识别、裁决、导出全部在本机完成,不联网、不上传、不需要账号。现场无网也能用。
通用 OCR 工具
通用 OCR 给的是文本,不是几何归属。本产品只输出带图面位置的读数:每一条都能指回它在图上的哪一处,以及它是哪条通道读出来的。
只会画气泡的软件
商业气泡软件止于编号。MagicBubble 与本地几何求解器和客户报告模板绑定:读数直接进尺寸表,按小数位数套公差规则,按客户格式导出。
Operating conditions它读什么、跑在哪、依赖什么,写在明面上。
下面是这一版的运行事实。没有网络依赖,没有账号,没有云端往返。
- 适用图纸
- 机械零件详图含尺寸与形位公差标注
- 输入格式
- PDF原生矢量件与扫描件
- 参照标准
- ASME Y14.5形位公差标注体系
- 网络依赖
- 无完全离线运行
- 部署方式
- 单机Windows 桌面端,整包分发
- 交付语言
- 中文 / English双语并排
- FA 报告模板
- TOPWORX / ASCO按客户规定格式导出
- 人工介入
- 按阈值低置信行自动进复核
Revision history这份文件自己的历史。产品每次有意义更新,这里加一行。
| 版本 | 内容 |
|---|---|
| MB-2026 | 首版规格说明。含识别通道定义、证据链说明、作业动线与交付物清单。 |